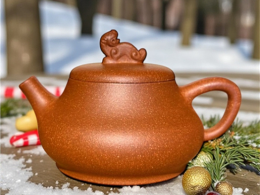
規範與韻味:半手工模具輔助成型的工藝智慧與價值新解
引言:被誤解的工藝價值
走進任何一家紫砂壺專賣店,你最先聽到的介紹詞彙,十之八九是「這把是全手工的」。在許多收藏者心中,全手工與半手工之間似乎橫亙著一道無法逾越的價值鴻溝。全手工被奉為藝術巔峰,而半手工則往往被貼上「量產」、「次等」的標籤。然而,這種非黑即白的二元對立,恰恰遮蔽了紫砂工藝中最豐富的灰色地帶,也誤解了「模具」在紫砂發展史中的真實地位。
半手工壺,準確地說應該稱為「模具輔助成型壺」。它並非近代工業化的產物,而是在紫砂工藝演進過程中自然生長出來的一條枝幹。從明代末期開始,紫砂藝人便已懂得利用簡單的模具來實現某些複雜器型的規範化生產。模具不是為了取代手藝,而是為了讓手藝觸及更精確、更複雜的造型領域。
這篇文章將帶領你深入半手工壺的完整製程。你會發現,從泥料的拍打、身筒的初成型,到石膏模具的輔助整形,再到脫模後漫長而精細的手工修坯過程,每一個環節都充滿著匠人的判斷與手感。半手工壺的模具並非冰冷的機械,它是匠人智慧的延伸,是工藝標準化的助手,更是某些高難度筋紋器、方器得以完美呈現的幕後功臣。
第一章:重新認識模具——紫砂工藝中的智慧結晶
要理解半手工壺,必須先打破對「模具」二字的刻板想像。許多人一聽到模具,腦海中浮現的是塑膠射出成型的金屬鋼模,或是注漿生產線上的石膏外殼。但在紫砂工藝中,模具的角色截然不同。
石膏模具的本質:紫砂半手工成型所使用的模具,是由高強度石膏製成的。石膏具有極佳的吸水性和透氣性,能均勻地從泥坯表面吸收水分,幫助泥坯在模具內快速定型。這與塑膠或金屬模具的剛性壓制完全不同。石膏模具本身是「軟性」的工具,它與紫砂泥之間是一種溫柔的互動,而非強硬的塑形。
模具的製作工藝:在進入壺的製作之前,模具本身的誕生就是一門精湛的手藝。首先要由經驗豐富的師傅製作出一個完美的「母模」,通常是採用全手工方式完成的標準器型。然後在母模上澆築石膏漿,待其凝固後脫模,便得到上下兩半的石膏模具。這個母模的質量直接決定了模具的精準度,而製作母模的師傅,往往本身就是一流的製壺高手。一套設計精良的石膏模具,其接縫線的誤差控制在零點五毫米以內,壺嘴與壺身的流線過渡誤差小於零點三毫米。
模具的歷史脈絡:其實,紫砂使用模具的歷史遠比一般人想像的悠久。明代時大彬時期便已有「木模」的初步應用,主要用於規範壺身的圓整度。到了清代,隨著宮廷對紫砂器型制式化的要求提高,石膏模具開始被廣泛使用。邵大亨、黃玉麟等一代宗師,都曾巧妙地運用模具來實現極致對稱的筋紋器。模具不是近代粗製濫造的代名詞,它恰恰是紫砂工藝追求精緻化、規範化過程中的必然產物。
第二章:從泥凳開始——半手工的前段工序
半手工壺的製作,並非從模具開始。恰恰相反,它的前段工序與全手工壺幾乎完全一致。匠人同樣需要從煉泥、陳腐好的熟泥開始,在泥凳上進行一整套完整的基本功操作。
泥片的拍打:匠人取下適量的熟泥,用木搭子在泥凳上反覆拍打。這個過程與全手工別無二致,需要打出厚度均勻、緻密度一致的泥片。泥片的厚度一般控制在二點五至三毫米之間,視壺型大小和泥料特性而定。拍打過程中,匠人的力道控制、節奏感、對泥料濕度的判斷,都是決定後續工序成敗的關鍵。一個成熟的匠人,在泥凳上光是拍打泥片的功力,往往就要練上三到五年。
泥條與泥片的裁切:打好泥片後,匠人會使用矩車、規尺等傳統工具,按照器型的設計要求,裁切出壺身所需的長條形泥條,以及壺底、壺口的圓形泥片。裁切的精度要求極高,因為後續放入模具整形時,泥片的尺寸會直接影響壺身厚薄的均勻度。這一步依然沒有任何模具的介入,全靠匠人的手眼工夫。
初步成型的手法:接下來,匠人會依照器型的不同,採用相應的初步成型手法來製作出壺身的「雛形」。對於圓器,匠人會將泥條圍成圓筒狀,用斜切法處理接口,塗上滋泥黏合,然後用手掌或木拍子進行初步的拍打整形,形成一個大致圓整的壺身雛形。對於方器,則會採用鑲身筒的手法,將裁好的泥片逐一拼接。可以說,在半手工壺的製作流程中,匠人並非直接將泥片放入模具壓製成型,而是先憑手藝做出一個「胚胎」,這個胚胎已有壺身的基本輪廓。
第三章:模具的介入——輔助整形的核心工序
當壺身雛形完成後,模具才正式登場。但它的角色並非許多人想像的「壓製」或「衝壓」,而是「輔助整形」。這是一個需要匠人高度敏銳手感與判斷力的關鍵工序。
石膏模具的準備:在使用之前,石膏模具需要經過嚴格的檢查與處理。模具的內壁必須光滑無瑕,任何細微的刮痕或氣泡都會複製到壺身上。模具的含水量也需要特別注意,過乾的模具吸水性太強,會導致泥坯表面過快乾燥而開裂;過濕的模具則定型效果不佳。經驗豐富的匠人會在模具內壁輕輕噴灑一層清水,使其達到最佳的使用狀態。
身筒的放入與按壓:匠人將初步拍打好的壺身雛形,小心翼翼地放入石膏模具的下半部分。泥坯的濕度在此時至關重要,必須處於「濕而不黏、軟而不塌」的最佳狀態。放入後,匠人會用手掌或專用的軟質工具,從壺身內部向外均勻按壓,使泥坯緊密貼合模具的內壁。這個按壓的過程需要極大的耐心與技巧,力道必須均勻分布,確保壺身的每一個部位都與模具充分接觸,同時避免因局部施力過大而導致泥坯變形或厚薄不均。
合模的關鍵:下半部分貼合完成後,匠人會將模具的上半部分蓋上,然後再次進行內部的按壓,確保上下模具的接合處完美密合,壺身線條流暢無痕。上下模具的接縫,是半手工壺最容易留下「模具痕跡」的地方,而處理這個接縫的能力,正是區分匠人功力高下的關鍵所在。有經驗的匠人會通過精確的按壓力度和後續的手工修整,將接縫痕跡降到幾乎看不見的程度。
筋紋器的模具應用:在半手工壺的領域中,筋紋器(如菊瓣壺、菱花壺)是最能體現模具價值的器型。這類壺型要求每一條筋紋都必須完全對稱、均勻分布,純粹依靠徒手製作難度極高。借助石膏模具,匠人可以確保筋紋的精準規範,但模具只是提供了「骨架」,壺的神韻仍需要匠人在脫模後進行大量的手工修整來賦予。這就好比書法家使用米字格來練習間架結構,格線是輔助,最終的筆意才是書法的靈魂。
第四章:脫模與初修——從模具到個體的過渡
壺身在模具中靜置一段時間後,石膏的吸水性會使泥坯表面逐漸乾燥定型。當泥坯達到「脫模硬度」時,匠人便會進行脫模操作。這一步看似簡單,實則充滿風險。
脫模的時機判斷:何時脫模,全靠匠人的經驗判斷。脫模過早,泥坯太軟,會在脫離模具時變形塌陷;脫模過晚,泥坯過於乾燥收縮,可能牢牢卡在模具中無法取出,或是在脫模時開裂。一般來說,泥坯在模具內會靜置約三十至六十分鐘,具體時間視泥料種類、泥坯厚度、環境溫濕度而定。匠人需要通過觀察模具邊緣泥料的顏色變化、用手觸摸感知硬度,來把握最佳脫模時機。
脫模的手法:脫模時,匠人會先輕輕敲擊模具外壁,利用震動使泥坯與模具內壁產生微小的分離。然後,以極其輕柔穩定的力道,將模具的上下兩半分開,取出壺身坯體。此時的壺身表面雖然已具有模具賦予的規範造型,但依然粗糙,接縫處也留有明顯的痕跡,壺壁厚薄可能也還不夠均勻。它只是一個半成品,等待著匠人用手藝賦予它真正的生命。
初修工序:脫模後的壺身坯體,需要立即進行初步修整。匠人會使用竹篦子、明針等傳統工具,對壺身表面進行第一遍的刮壓和打磨。接縫處的痕跡,會用沾水的毛筆輕輕刷平,再用工具細心壓光。壺口、壺底的邊緣也需要進行規整,去除多餘的泥邊。這個初修過程會將坯體從一個明顯帶有模具痕跡的「模製品」,轉變為一個看不出明顯模具邊界的「手工坯體」。
第五章:附件的全手工——壺嘴、壺把與壺蓋
在半手工壺的製作中,壺身雖然借助模具整形,但壺嘴、壺把、壺蓋、壺鈕這些關鍵附件,絕大多數仍採用全手工方式製作。這也是半手工壺與完全工業化量產壺的根本區別之一。
手工搓製壺嘴:匠人取下一小塊泥料,在泥凳上手工搓出壺嘴的雛形。這個過程與全手工壺的壺嘴製作完全相同。搓好外形後,匠人使用挖嘴刀從壺嘴底部旋轉插入,小心翼翼地挖出流道。流道的形狀、粗細、內壁的光滑度,直接決定了壺的出水性能。一個設計精良、手工挖製的壺嘴,水流能形成豐滿圓潤的水柱,七寸不散,斷水時俐落乾淨,絕不流涎。
手工製作壺把:壺把同樣需要全手工搓製。匠人需要考量壺身的造型與重心,設計出與之匹配的壺把。是粗壯穩重的耳形把,還是纖細優雅的倒把,完全取決於匠人對壺型整體的理解。壺把的曲線需要貼合人手握持的工學,粗細過渡要自然流暢。
手工製作壺蓋與壺鈕:壺蓋的製作是半手工壺中最能體現匠人功力的環節之一。蓋片、蓋牆(子口)需要分別製作,然後精準黏合。蓋牆與壺口之間的間隙,必須精確控制在零點五毫米以內,太緊則無法開合,太鬆則密封不佳。壺鈕的製作則是微雕藝術,無論是圓珠鈕、橋形鈕還是花式鈕,都要在方寸之間展現造型之美。這些附件的全手工製作,為半手工壺注入了大量無法被模具取代的手感與變化。
第六章:精加工——賦予壺生命的手感
當壺身初修完成,壺嘴、壺把、壺蓋都已安裝妥當,半手工壺便進入了最耗費心神、最能體現匠人價值的精加工階段。這也是半手工壺與全手工壺在工序上最為接近的部分。
明針的深度修整:匠人拿起牛角製成的明針,沾上清水,開始在壺體表面進行反覆的刮壓打磨。這個工序被稱為「了坯」。明針的處理通常需要進行兩到三遍。第一遍是基礎壓光,將模具成型過程中留下的細微凹凸和接縫痕跡徹底消除,使壺體表面趨於平滑。第二遍是深層緻密化,通過明針的擠壓,將泥料中的細微顆粒推向表面,形成一層極薄但非常緻密的「皮殼」。第三遍則是精細修飾,針對壺的肩線、腹線、底線等關鍵線條進行最終的雕琢。整個明針工序可能耗費四到五個小時。
線條的規整與氣韻的塑造:除了明針,匠人還會使用各種竹製篦子對壺身的線條進行規整。模具雖然賦予了壺身大致的輪廓,但線條的銳度、弧度、過渡的柔和感,這些構成壺「氣韻」的微妙元素,只能靠匠人的手感來實現。同一套模具製出的壺身,經過不同匠人的明針處理,最終呈現出來的氣質可以大相逕庭。這就是半手工壺魅力中的人性維度。
內壁的處理:半手工壺的壺身內部,也需要進行手工處理。與全手工壺可能保留的泥條接痕或木拍子紋理不同,半手工壺的內壁在經過模具按壓後,通常較為平整光滑。但匠人仍會在內部塗上一層薄薄的滋泥,處理可能存在的細微凹凸,確保壺身內部的整潔和一定的透氣性。
第七章:微觀與宏觀——半手工壺的獨特價值
在宏觀層面,我們已經看到半手工壺在製程上投入的大量手藝。但若要真正理解它與全手工壺、注漿壺之間的差異,我們需要進入更細微的觀察維度。
泥料結構的微觀對比:將半手工壺與全手工壺的碎片置於一百倍的放大鏡下,我們可以看到兩者在泥料結構上的相似與不同。全手工壺由於從頭到尾都由拍打成型,泥料顆粒呈現出一種沿拍打方向略微定向排列的趨勢,顆粒之間的空隙結構相對自由。半手工壺則在模具按壓階段,泥料顆粒受到來自內部的均勻壓力,形成一種更為均勻密布的排列狀態。這種結構差異,使得半手工壺的壺壁密度通常略高於全手工壺,孔隙率則略低於全手工壺。但與注漿壺的均質玻璃化結構相比,手工壺與半手工壺都明顯具有紫砂特有的雙重氣孔。
價值重估:半手工壺的價值,不應該用「比全手工壺低一等」來簡單評判。它是一種與全手工壺平行發展的工藝路線,各有其優勢與適用範圍。對於追求精準對稱的筋紋器、方器,模具輔助往往能達到徒手難以企及的規範度。對於入門級和實用級的紫砂壺,半手工型提供了一個在較合理價位內,體驗紫砂工藝魅力的絕佳途徑。一位手藝精湛的製壺師傅,即使是製作半手工壺,其日產量也僅為二至三把,遠非工業化量產所能比擬。
收藏與使用的平衡:在當代紫砂壺收藏中,對半手工壺的認識正在悄悄改變。越來越多理性的收藏者開始關注壺本身的工藝質量、泥料品質、器型美感,而不是簡單地以全手工或半手工來劃分高低。一把由優秀匠人用心製作的半手工壺,其工藝水平完全可能超越一把馬虎應付的全手工壺。對於茶人而言,半手工壺往往提供了更佳的性價比,同樣能帶來紫砂壺泡茶的愉悅體驗。
結語:手藝的本質
半手工紫砂壺的存在,提醒我們一個被許多人遺忘的真相:在中國工藝美術的傳統中,「手工」從來不完全排斥工具的輔助。工具自然是人手的延伸,而模具也只是工具的一種形式。紫砂壺的價值,從來不應該由是否使用過模具來單一評判,而應該回歸到壺本身的工藝品質、美學水平與使用感受。
當你拿起一把製作精良的半手工紫砂壺,感受它流暢的線條,觀察它內外兼修的工藝細節,用它沖泡出一壺醇厚的茶湯,你會明白:這把壺所承載的手藝與用心,絲毫不亞於任何一把全手工壺。它只是走了另一條路,一條同樣需要經驗、技巧、判斷力與美學修養的手藝之路。模具是助手,而真正的藝術,永遠來自那雙經過歲月磨練的手。